. Principes de conception du transport de l'eau pour les moules automobiles
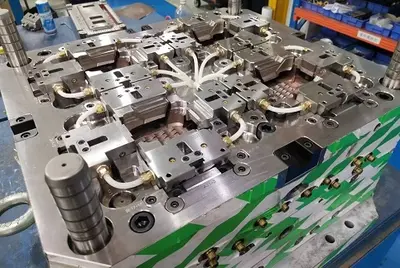
1. Après avoir disposé le dé à coudre, insérer l'aiguille, le dessus incliné et la buse, puis organiser le trou de transport d'eau pour éviter les interférences avec ces composants;
2. Choisissez le diamètre du trou de transport d'eau en fonction de la tailleMoule d'automobileEt contrôler la distance entre les trous d'eau de bonne chance et la distance entre le trou de transport d'eau et la position de la colle;
3. il est préférable de rendre les trous de transport d'eau verticaux, et il est difficile de traiter les trous obliques et les trous d'angle spatiaux;
4. essayez de connecter les trous de transport d'eau en série à l'intérieur du moule, pas à l'extérieur du moule;
5. la direction horizontale des trous de transport d'eau des moules avant et arrière du moule automobile est préférable d'être différent, ce qui favorise l'effet de refroidissement.
Ⅱ. Le principe de la disposition du support de moule d'automobile
Avec des technologies professionnelles et avancées,Moule hankingFournit un moule automobile pour divers véhicules. Et ici, nous allons vous présenter quelques connaissances sur le principe de la disposition du support de moule automobile.
1. la tête de support ne doit pas être placée trop près du fer carré. Il doit être placé en dessous du produit et près de l'entrée principale en caoutchouc. La force de déformation du moule arrière du moule automobile est principalement la pression d'injection de la machine de moulage par injection;
2. la distance entre la tête de support et le dé doit être supérieure à 5mm, et la distance entre la tête de support et la tête de support est d'environ 80-120mm;
3. Le diamètre de la tête de support de matrice de l'automobile est de 2mm plus petit que le matériau de la barre ronde non traitée; il peut être conçu comme: "33," 38, "43, 48," 53, comme le devaient 58, le 63, le plus 68, le 73;
4. Lors de la conception de la tête de support, essayez d'être aussi grand que possible, mais n'avez pas besoin de concevoir beaucoup, évitez de creuser la plaque de dé, afin d'éviter la plaque de dé à coudre n'est pas assez forte;
La disposition de la tête de support doit être d'environ 25% à 30% de la surface projetée de la plaque de dé à coudre.
 English
 Deutsch
 italiano
 русский
 français
 română
 العربية
 Español
 Polska
 日本語
 한국어



 Appelez-nous sur:
 Nous envoyer un courriel:
 No 4, BeiQu Road, ChenCun village, Humen town, Dongguan City, Guangdong Province, China.