Outillage de moule d'injection en plastique monobloc
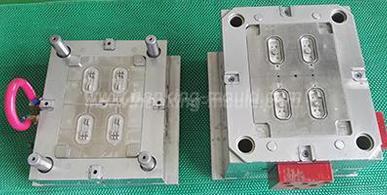
Lorsqu'un outillage de moule d'injection en plastique monobloc est ouvert, le moule mobile et le moule fixe sont séparés, puis la partie en plastique est retirée. C'est ce qu'on appelle un moule monobloc, également connu sous le nom de moule à deux plaques.
C'est un outillage de moule d'injection plastique très simple et fondamental. Il peut être conçu comme un moule d'injection à cavité unique ou à cavité multiple selon les exigences. Il est largement utilisé dans le moulage par injection.
Outillage de moule d'injection plastique de surface à double séparation
Le moule d'injection externe de surface à double séparation a deux surfaces de séparation. Par rapport au moule d'injection externe monobloc, le moule d'injection de surface à double séparation ajoute une plaque centrale (également appelée plaque de porte automatique) qui peut être partiellement déplacée, et est équipé de la porte, du coureur et d'autres composants et des composants requis pour le moule fixe, il est donc également appelé trois plaques (Plaque mobile, plaque centrale, plaque fixe) moule d'injection, et est couramment utilisé pour l'échantillonnage.
Lorsque le moule d'injection à cavité unique ou multiple est ouvert, la plaque centrale s'éloigne d'une certaine distance de la plaque fixe sur le poteau de guidage de colonne fixe, puis l'os du système d'injection est retiré entre les deux moules. Le moule de moulage à deux composants a une structure complexe, un coût de fabrication élevé et un traitement de pièces difficile, et n'est généralement pas utilisé pour mouler des produits en plastique de grande ou très grande taille.
Le moulage par injection avec une séparation latérale et une organisation de traction du noyau est que lorsque les pièces en plastique ont des trous latéraux ou des coupes inférieures, il est nécessaire de former un noyau ou une glissière qui peut se déplacer latéralement. Une fois le moulage par injection terminé, le moule mobile est d'abord déplacé vers le bas d'une certaine distance, puis la partie inclinée de la goupille de flexion fixée sur le moule fixe oblige la glissière à se déplacer vers l'extérieur. La tige de poussée de la structure de démoulage pousse la plaque de poussée pour que la partie en plastique auto-forme le noyau.
Moulage par injection de pièces de moulage sélectionnées. En raison de certaines structures spéciales de pièces en plastique, il est nécessaire de définir des pièces de moule mobiles, telles que le poinçon actif, le moule mobile, le plug-in mobile, le noyau ou l'anneau de filetage mobile, etc. Lors du démoulage, le moule et la pièce en plastique peuvent être libérés ensemble puis séparés de la pièce en plastique.
Outillage de moule d'injection plastique pour le déchargement automatique des pièces en plastique filetées
Lorsque le démoulage automatique est nécessaire, le noyau ou la bague de vis rotative peut être placé sur le moule par l'action d'ouverture du moule ou le mécanisme de rotation de la machine de moulage par injection, ou un dispositif de transmission spécial peut être réglé pour entraîner la rotation du noyau ou de la bague de vis, puis relâcher la partie en plastique.
La méthode de moulage par injection non active fait référence à une méthode d'isolation et de chauffage utilisant une paire de canaux actifs, et le plastique entre les cavités de la buse de la machine de moulage par injection est maintenu dans un état fondu, puis le moule est retiré lorsque le moule n'est pas incliné. Le premier est appelé moule à injection de coureur isolé, et le second est appelé moule à injection de canal chaud.
Outillage de moule d'injection en plastique à angle droit
Le moule d'injection à angle droit ne convient que pour les machines de moulage par injection de type coin. Contrairement aux autres moules d'injection, la direction d'alimentation est perpendiculaire à la direction d'ouverture et de fermeture du moule. Son chemin d'écoulement principal est situé des deux côtés de la surface de séparation du moule mobile et fixe, et sa section transversale est généralement stable, ce qui est différent des autres moules utilisés dans les machines de moulage par injection.
L'extrémité du chemin d'écoulement principal évite la machine de moulage par injection. La buse et l'extrémité d'entrée du chemin d'écoulement principal sont usées et déformées, et des insertions de canaux actifs remplaçables peuvent être prévues. Le mécanisme d'éjection du moule fixe sur la plupart des moules d'éjection est installé sur la surface latérale du moule mobile, ce qui favorise le fonctionnement du dispositif d'éjection dans le système de moule d'ouverture et de fermeture.
Dans la production réelle, parce que certaines pièces en plastique sont limitées par la forme, il est préférable de placer les pièces en plastique sur la surface latérale du moule fixe afin que les pièces en plastique puissent être sorties du moule, et il est nécessaire de fournir une organisation d'éjection sur un côté du moule fixe.
 English
 Deutsch
 italiano
 русский
 français
 română
 العربية
 Español
 Polska
 日本語
 한국어




 Appelez-nous sur:
 Nous envoyer un courriel:
 No 4, BeiQu Road, ChenCun village, Humen town, Dongguan City, Guangdong Province, China.